Chuyển đến nội dung
Chia sẻ bài viết
FacebookTwitterRedditLinkedinPinterestMeWeMixWhatsappThêm
Kevin trả lời nhanh
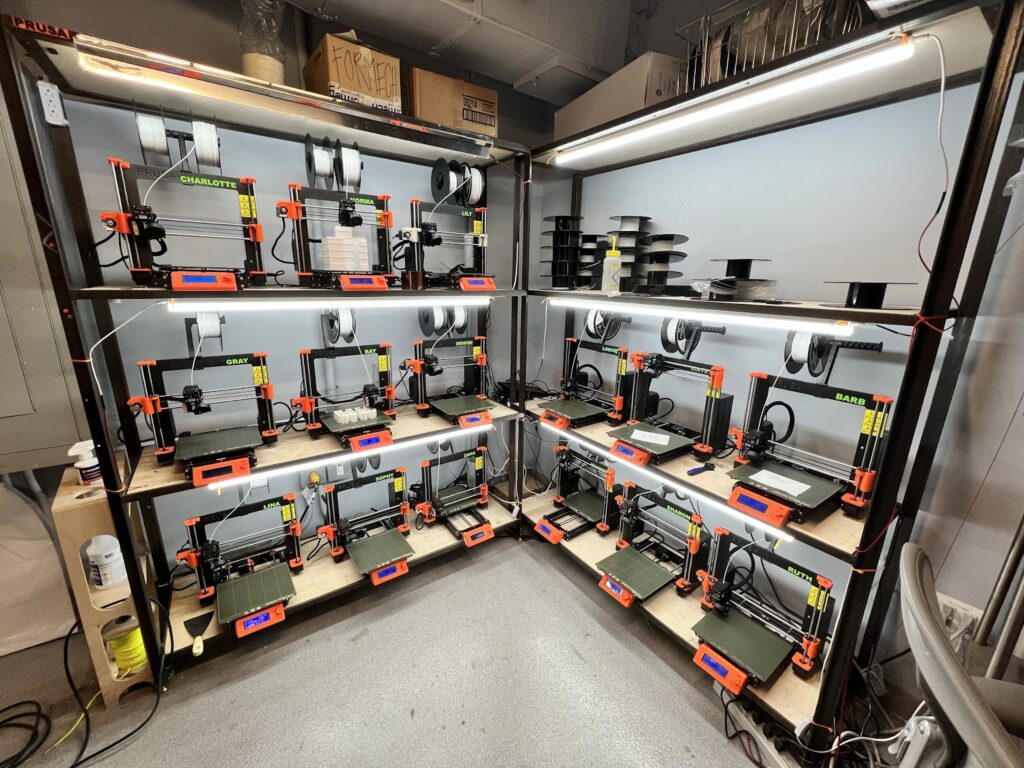
Sau hơn 1.000 giờ in 3D, bài học lớn nhất của tôi là độ ổn định đến từ cả một hệ thống, không phải một thiết lập hoàn hảo trong phần mềm cắt lớp. Thiết bị sạch, sợi nhựa khô, hướng đặt mẫu phù hợp, vật liệu đúng mục đích, thiết kế tốt và chỉ thay đổi từng yếu tố một giúp tôi tránh được nhiều bản in hỏng hơn hẳn việc liên tục chạy theo mẹo mới.
Có một điều thú vị xảy ra khi bạn dành đủ nhiều thời gian với máy in 3D.
Bạn không còn trầm trồ chỉ vì máy có thể tạo ra một vật thể.
Thay vào đó, bạn quan tâm liệu ngày mai máy có tiếp tục tạo ra một chi tiết tốt như vậy hay không.
Tôi mất khá lâu mới thay đổi góc nhìn ấy.
Ban đầu, tôi nghĩ muốn in tốt hơn thì phải tìm được thông số tốt hơn. Tôi thay đổi nhiệt độ, điều chỉnh tốc độ, thử các kiểu kết cấu bên trong và chăm chú theo dõi lớp in đầu tiên như đang xem một trận đấu thể thao.
Một số việc thực sự có ích.
Nhưng sau hơn 1.000 giờ trực tiếp in, xử lý lỗi, thiết kế, đo đạc, in lại và đôi khi tự hỏi chiếc máy đang làm gì, thứ tự ưu tiên của tôi đã thay đổi.
Bài học quý nhất sau 1.000 giờ:
In 3D tốt không có nghĩa là loại bỏ mọi thất bại. Điều quan trọng là hiểu lỗi đủ rõ để tìm ra nguyên nhân mà không phải làm lại từ đầu.
Điều gì thay đổi từ những bản in đầu tiên đến giờ thứ 1.000?
| Trước đây tôi nghĩ… | Giờ tôi nghĩ… | | --- | --- | | Máy in tốt hơn sẽ giải quyết phần lớn vấn đề. | Quy trình có thể lặp lại ổn định giải quyết được nhiều vấn đề hơn. | | Tăng độ đặc bên trong sẽ giúp chi tiết chắc hơn. | Hình dạng, thành vách, vật liệu và hướng lớp in thường quan trọng hơn. | | In hỏng nghĩa là cần đổi thông số. | Bản in hỏng là bằng chứng. Hãy tìm nguyên nhân trước khi thay đổi. | | Càng nhanh càng tốt. | In nhanh nhưng thất bại vẫn chậm hơn in thành công ở tốc độ vừa phải. | | Phần mềm cắt lớp có thể cứu một mẫu thiết kế kém. | Thiết kế tốt loại bỏ vấn đề ngay trước khi cắt lớp. | | Tôi cần nâng cấp thêm. | Thường thì tôi cần chẩn đoán chính xác hơn trước đã. |
Bài học 1: In 3D ổn định là kết quả của cả hệ thống
Đây là bài học quan trọng nhất.
Không có nhiệt độ, tốc độ, kiểu kết cấu bên trong, chiều cao lớp đầu hay thông số hiệu chuẩn thần kỳ nào giải quyết được mọi vấn đề.
Máy sạch vẫn có thể in hỏng nếu sợi nhựa bị ẩm. Sợi nhựa tốt vẫn có thể thất bại trên bàn in dính dầu mỡ. Máy được hiệu chuẩn hoàn hảo vẫn có thể tạo ra giá đỡ yếu nếu hướng lớp in không phù hợp.
Một tệp STL trông đẹp cũng có thể là thiết kế rất kém khi đưa vào sử dụng thực tế.
Giờ đây, tôi xem xét toàn bộ chuỗi yếu tố:
- Chất lượng mô hình
- Hướng đặt chi tiết
- Tình trạng vật liệu
- Tình trạng bề mặt bàn in
- Tình trạng đầu phun
- Hiệu chuẩn máy in
- Bộ thông số cắt lớp
- Điều kiện phòng và buồng in
- Gia công sau in
- Cách chi tiết hoàn thiện sẽ được sử dụng thực tế
Cách xử lý lỗi này hữu ích hơn nhiều so với chỉ chăm chăm vào một thông số trong phần mềm cắt lớp.
Bài học 2: Lớp in đầu tiên là công cụ chẩn đoán
Tôi vẫn theo dõi lớp in đầu tiên.
Chỉ là cách quan sát giờ đã khác.
Lớp đầu cho biết máy, bề mặt bàn in, vị trí trục Z, sợi nhựa và quá trình đùn có phối hợp tốt hay không, trước khi tôi bỏ ra nhiều giờ cùng lượng vật liệu đáng kể.
Nếu các đường nhựa chỉ vừa chạm nhau, độ bám có thể yếu. Nếu bị ép quá mạnh xuống bàn, độ chính xác kích thước có thể giảm và xuất hiện hiện tượng “chân voi”, tức phần đáy bị bè ra.
Nếu một góc trông khác ba góc còn lại, tôi bắt đầu kiểm tra vết bẩn, độ cân bằng bàn in, bề mặt bàn hoặc các vấn đề cơ khí.
Một thói quen giúp tiết kiệm thời gian:
Nếu lớp đầu rõ ràng có lỗi, tôi dừng in. Thà mất hai phút còn hơn ba giờ sau mới phát hiện cùng một vấn đề.
Nếu vẫn đang làm quen với những kiến thức cơ bản này, bạn có thể đọc tiếp bài “Mẹo in 3D hiệu quả cho người mới bắt đầu”.
Bài học 3: Mỗi lần chỉ thay đổi một yếu tố
Đây có lẽ là lời khuyên ít thú vị nhất trong bài.
Nhưng cũng là một trong những lời khuyên hữu ích nhất.
Bản in bị kéo tơ, thế là bạn giảm nhiệt độ, tăng mức rút nhựa, đổi tốc độ in, tăng tốc độ di chuyển, giảm lưu lượng đùn, chỉnh làm mát rồi “hiến tế” một cuộn nhựa nhỏ cho các vị thần phần mềm cắt lớp.
Sau đó, bản in tiếp theo thành công.
Rất tốt.
Nhưng thay đổi nào đã khắc phục lỗi?
Bạn không biết.
Giờ đây, tôi cố xác định nguyên nhân có khả năng cao nhất, thay đổi một yếu tố đáng kể rồi thực hiện phép thử nhỏ nhất nhưng vẫn có giá trị.
Đoán nhanh khiến ta có cảm giác đang làm việc hiệu quả.
Thử nghiệm có kiểm soát mới giúp ta học được điều gì đó.
Bài học 4: Sấy khô sợi nhựa trước khi đổ lỗi cho máy
Độ ẩm có thể gây ra biểu hiện giống rất nhiều lỗi máy in.
Kéo tơ, thành vách sần sùi, liên kết giữa các lớp yếu, đùn không đều, tiếng lách tách và bề mặt xấu.
Rất dễ sa vào việc chỉnh rút nhựa và nhiệt độ, trong khi thủ phạm thực sự đang nằm trên giá đỡ cuộn nhựa.
Vì vậy, kiểm tra tình trạng sợi nhựa giờ là một phần trong quy trình xử lý lỗi của tôi, chứ không phải việc nghĩ đến sau cùng.
Tôi cũng không còn mặc định cuộn nhựa mới mở bao luôn ở trạng thái hoàn hảo. Bao bì có tác dụng bảo vệ, nhưng tôi đánh giá vật liệu qua cách nó hoạt động.
Trước khi mải mê chỉnh thông số:
Hãy xác nhận bộ thông số vật liệu, kiểm tra quá trình đùn và cân nhắc liệu độ ẩm có giải thích được hiện tượng đang thấy hay không.
Bài học 5: Tăng độ đặc không đồng nghĩa với thiết kế tốt hơn
Bài học này thay đổi cách tôi in các chi tiết phục vụ sử dụng thực tế.
Khi một giá đỡ yếu, phản xạ thường là tăng tỷ lệ lấp đầy bên trong, hay infill.
Đôi khi cách đó có ích.
Nhưng tôi kiểm tra những yếu tố khác trước:
- Chi tiết có bao nhiêu lớp thành?
- Tải trọng truyền theo hướng nào?
- Hướng lớp in có phù hợp để chịu tải đó không?
- Mẫu có các góc nhọn bên trong không?
- Thêm gân hoặc tấm gia cường có giúp ích không?
- Vật liệu có phù hợp không?
- Vùng quanh lỗ vít có đủ vật liệu không?
- Đai ốc cấy nhiệt có cải thiện mối ghép không?
Tôi muốn tăng độ bền đúng chỗ hơn là lấp đầy nhựa vào bên trong một thiết kế kém.
Điều tôi học được sau 1.000 giờ:
Bản in trông chắc nhất chưa chắc có thiết kế bền nhất. Đường truyền lực hợp lý quan trọng hơn một tỷ lệ infill ấn tượng.
Bài học 6: Hướng đặt chi tiết là một phần của thiết kế
Trước đây, tôi nghĩ chọn hướng đặt mẫu chủ yếu để tránh kết cấu đỡ.
Giờ tôi coi đó là một phần của bài toán kỹ thuật.
Chi tiết in FDM được tạo thành từng lớp, và các lớp này ảnh hưởng đến khả năng chịu lực. Móc, tai gài, giá đỡ, kẹp hay đế gá có thể rất chắc ở hướng in này nhưng lại yếu ở hướng khác.
Trước khi cắt lớp một chi tiết chức năng, tôi tự hỏi:
- Lực tác động theo hướng nào?
- Lực đó có xu hướng tách các lớp in không?
- Bề mặt nào cần chính xác nhất?
- Bề mặt nào có thể chấp nhận dấu vết kết cấu đỡ?
- Vùng quanh lỗ vít sẽ chịu tác động ra sao?
- Chia mô hình thành nhiều phần có giúp sản phẩm cuối tốt hơn không?
Mười giây quyết định hướng đặt mẫu có thể quan trọng hơn 20 phút tinh chỉnh phần mềm cắt lớp.
Bài học 7: Thiết kế CAD tốt tiết kiệm thời gian hơn in nhanh
Đây có thể là thay đổi lớn nhất trong cách tôi tiếp cận dự án hiện nay.
Càng thành thạo thiết kế cho in 3D, tôi càng ít phải nhờ phần mềm cắt lớp “cứu” các vấn đề.
Những việc đơn giản có thể tạo ra khác biệt lớn:
- Bo tròn thay vì để góc nhọn gây tập trung ứng suất
- Chừa khe hở lắp ghép giữa các chi tiết
- Vát mép đáy để hạn chế hiện tượng chân voi
- Thêm gân thay vì chỉ tăng infill
- Tạo mặt phẳng đúng nơi chi tiết cần
- Thiết kế trụ bắt vít với đủ vật liệu bao quanh
- Điều chỉnh phần nhô ra để dễ in hơn
- Chia chi tiết phức tạp thành các bộ phận dễ in
Bài học rất đơn giản:
Vật liệu đỡ rẻ nhất chính là phần đỡ bạn không cần dùng nhờ thiết kế tốt hơn.
Đó cũng là lý do tôi thận trọng với những mô hình chỉ _trông có vẻ_ đúng. Gần đây, tôi đã phân tích vấn đề này trong bài “Mô hình 3D do AI tạo ra có thực sự in được? Những điểm cần kiểm tra trước”.
Bài học 8: Kết cấu đỡ là chi phí phát sinh của thiết kế
Tôi dùng kết cấu đỡ khi bản in cần.
Nhưng tôi không còn mặc nhiên chấp nhận chúng mà chưa tự hỏi liệu có thể cải thiện mô hình trước hay không.
Kết cấu đỡ tốn nhựa, kéo dài thời gian in, có thể để lại vết trên bề mặt và đôi khi làm gãy các chi tiết nhỏ khi tháo bỏ.
Nếu vùng tiếp xúc với kết cấu đỡ nằm trên bề mặt cần giữ đúng kích thước, việc làm sạch còn có thể ảnh hưởng đến độ khớp khi lắp.
Thứ tự ưu tiên của tôi là:
1. Cải thiện hình dạng nếu khả thi. 2. Thử hướng đặt mẫu tốt hơn. 3. Chia mô hình nếu giúp chi tiết tốt hơn. 4. Dùng kết cấu đỡ ở nơi chúng thực sự có ích.
Không cần tuyệt đối hóa việc “in không cần đỡ”. Nhưng đáng cân nhắc điều này trước khi tự động phủ giàn đỡ lên nửa mô hình.
Bài học 9: Bảo dưỡng rẻ hơn những lần in hỏng không rõ nguyên nhân
Máy in cũng hao mòn.
Đầu phun mòn, dây đai thay đổi độ căng, ốc vít lỏng, bề mặt bàn in xuống cấp, quạt bám bụi và vụn nhựa lọt vào những nơi không nên có.
Vấn đề là hao mòn cơ khí không phải lúc nào cũng biểu hiện rõ rệt.
Đôi khi, nó xuất hiện dưới dạng chất lượng bề mặt giảm dần, lớp in không đều, tiếng động lạ, sai lệch kích thước hoặc máy đột nhiên không còn in như một tháng trước.
Duy trì thói quen bảo dưỡng ngắn gọn dễ hơn nhiều so với chẩn đoán khi nhiều yếu tố đã cùng lúc lệch khỏi trạng thái chuẩn.
Tôi trình bày quy trình chi tiết hơn trong bài “Danh sách kiểm tra bảo dưỡng máy in 3D chuyên nghiệp”.
Bài học 10: In nhanh hơn chưa chắc hoàn thành sớm hơn
Máy in hiện đại có thể di chuyển rất nhanh.
Nhưng không có nghĩa chi tiết nào cũng nên in ở tốc độ tối đa có thể nhập vào phần mềm.
Tôi quan tâm hơn đến tổng thời gian để có một sản phẩm hoàn thiện đạt yêu cầu.
| Cách thực hiện | Thời gian máy in | Kết quả thực tế | | --- | --- | --- | | Tốc độ tối đa | 2 giờ | Hỏng ở phút 90, phải in lại. | | Tốc độ có kiểm soát | 2 giờ 40 phút | Có chi tiết hoàn thiện ngay sau một lần in. |
Thiết lập chậm hơn lại thắng.
Tất nhiên, tôi vẫn thích máy nhanh và bộ thông số hiệu quả. Nhưng tốc độ chỉ có ý nghĩa khi chất lượng đạt yêu cầu và bản in hoàn thành.
Những dụng cụ tôi dùng nhiều hơn các món nâng cấp đắt tiền
Một nghìn giờ cũng cho tôi thấy vài dụng cụ bình thường luôn xứng đáng có chỗ bên cạnh máy in.
Thước cặp điện tử
Dùng để đo kích thước, lỗ, độ khớp, phụ tùng thay thế, chi tiết cấy và kiểm tra sản phẩm có đúng thiết kế không.
Kìm cắt sát
Dùng để cắt gọn sợi nhựa và dọn các phần đỡ nhỏ.
Dao cạo ba via
Một trong những cách nhanh nhất để làm sạch vành bám bàn, lỗ và cạnh sắc của bản in.
Dụng cụ bảo quản sợi nhựa
Vì ngăn vật liệu hút ẩm dễ hơn nhiều so với điều chỉnh thông số để bù lại tác động của độ ẩm.
Đầu phun dự phòng
Đầu phun tắc một phần hoặc bị mòn có thể khiến bạn mất nhiều thời gian hơn hẳn việc thay mới.
Ghi chép quá trình in
Đây là công cụ bị đánh giá thấp nhất. Hãy ghi lại những gì hiệu quả trước khi quên.
Thứ tự xử lý lỗi tôi đang áp dụng
Khi chất lượng in đột nhiên giảm, tôi cố không chỉnh phần mềm cắt lớp ngay.
Tôi kiểm tra các khả năng dễ thấy theo thứ tự để tránh làm vấn đề phức tạp hơn.
Quy trình cứu bản in trong 10 phút của Kevin
01. Quan sát kỹ chi tiết in hỏng. 02. Kiểm tra lớp đầu và bàn in. 03. Xác nhận đúng bộ thông số sợi nhựa. 04. Cân nhắc khả năng vật liệu bị ẩm. 05. Kiểm tra đầu phun và đường đi của sợi nhựa. 06. Tìm các chỗ lỏng hoặc chuyển động bất thường trong cơ cấu máy. 07. Xem lại hướng đặt mẫu và vùng tiếp xúc kết cấu đỡ. 08. Kiểm tra bản xem trước sau cắt lớp. 09. Điều chỉnh một yếu tố nghi là nguyên nhân. 10. In thử mẫu nhỏ nhất vẫn đủ để kiểm chứng.
Cách làm này không hào nhoáng.
Nó hiệu quả vì mỗi phép thử đều mang lại thông tin.
Nhật ký in hữu ích hơn tôi tưởng
Tôi ước mình đã ghi chép nhiều hơn về những bản in thành công đầu tiên.
Khi một lần in cho kết quả đặc biệt tốt, hãy lưu đủ thông tin để tái lập:
- Máy in
- Loại sợi nhựa và thương hiệu
- Kích thước đầu phun
- Chiều cao lớp in
- Số lớp thành
- Các mức nhiệt độ
- Hướng đặt chi tiết
- Cách bố trí kết cấu đỡ
- Những thay đổi tốc độ quan trọng
- Điểm bất thường của mô hình
- Điều muốn thay đổi ở lần in sau
Những ghi chép này đặc biệt hữu ích khi vài tháng sau, khách hàng hoặc dự án cá nhân cần thêm một bản giống hệt.
P.R.I.N.T. Method™: Cách tôi tiếp cận dự án hiện nay
Cuối cùng, tôi nhận ra cần một cách tư duy nhất quán về công việc trước khi lo đến thông số máy in.
Từ đó, tôi xây dựng P.R.I.N.T. Method™:
P — Problem: Vấn đề
Chi tiết này thực sự cần giải quyết vấn đề gì?
R — Requirements: Yêu cầu
Những yêu cầu nào về kích thước, tải trọng, nhiệt độ, ngoại hình và môi trường là quan trọng?
I — Interfaces: Các vị trí tiếp giáp
Chi tiết tiếp xúc, lắp khớp, bắt vít, trượt hoặc kết nối với bộ phận khác ở đâu?
N — Next-Best Materials & Methods: Lựa chọn vật liệu và phương pháp phù hợp
Vật liệu, máy in, hướng đặt mẫu, phụ kiện cơ khí và phương án chế tạo nào hợp lý?
T — Test & Tune: Thử nghiệm và tinh chỉnh
Thử các vùng rủi ro, đo kết quả và cải thiện thiết kế trước khi in chi tiết cuối cùng.
Cách này giúp tôi không coi mọi dự án chỉ là “tải tệp, chọn nhựa, nhấn In”.
Máy in xuất hiện trong quá trình ra quyết định muộn hơn nhiều người mới tưởng.
Kế hoạch 5 phút trước một lần in dài
Trước khi dành nhiều vật liệu hoặc thời gian máy, tôi rà soát nhanh những điểm sau.
| Câu hỏi | Điều cần xác định | | --- | --- | | Điều gì có thể làm hỏng bản in? | Cong vênh, kết cấu đỡ hỏng, nhựa ẩm, diện tích tiếp xúc quá nhỏ, hướng in khiến chi tiết yếu hoặc rủi ro rõ ràng khác. | | Có thể thử phần rủi ro trước không? | In mẫu kiểm tra dung sai, góc, mối ghép, ren, ngàm gài hoặc một đoạn nhỏ nếu khả thi. | | Hướng đặt mẫu có phù hợp không? | Kiểm tra hướng tải, kết cấu đỡ, chất lượng bề mặt và tiếp xúc với bàn in. | | Sợi nhựa đã sẵn sàng chưa? | Xác nhận chủng loại, tình trạng, số lượng và bộ thông số. | | Sau khi in sẽ kiểm tra gì? | Độ khớp, kích thước, liên kết lớp, khả năng ăn ren của vít, chất lượng bề mặt hoặc thử chức năng thực tế. |
An toàn cũng trở thành một phần của quy trình
Càng làm việc lâu với máy in, tôi càng ít tách biệt an toàn khỏi việc vận hành xưởng đúng cách.
Bộ phận nóng, thiết bị chuyển động, hệ thống điện, chất phát thải từ sợi nhựa, dụng cụ cắt, gia công sau in và bảo dưỡng đều cần được quan tâm như chất lượng bản in.
Để tìm hiểu sâu hơn về kiểm soát không gian làm việc và thực hành in an toàn, tài liệu “Approaches to Safe 3D Printing” của CDC/NIOSH là nguồn tham khảo hữu ích cho không gian sáng chế, trường học, thư viện, doanh nghiệp nhỏ và xưởng tại nhà.
Bài học của tôi rất rõ: một bản in không thể coi là thành công nếu quy trình tạo ra nó thiếu an toàn.
Nếu mua sắm lại hôm nay, tôi sẽ chi tiền khác đi thế nào?
Sau đủ nhiều thời gian với máy in, thông số kỹ thuật không còn quá hấp dẫn.
Tôi quan tâm hơn đến việc món đồ đó có giải quyết được vấn đề lặp đi lặp lại hay không.
| Khoản mua sắm | Đáng mua khi… | Có thể bỏ qua khi… | | --- | --- | --- | | Máy in mới | Bạn cần tính năng, công suất, độ ổn định, khả năng dùng vật liệu hoặc kích thước in mà máy hiện tại không đáp ứng. | Bạn hy vọng phần cứng mới sẽ sửa một vấn đề quy trình chưa xác định được. | | Máy sấy/dụng cụ bảo quản nhựa | Độ ẩm thường xuyên ảnh hưởng đến vật liệu. | Bạn ít in và mỗi lần chỉ mở một cuộn đang được giữ khô. | | Máy quét 3D | Bạn thường xuyên làm việc từ vật thể thật, bề mặt cong hoặc hình học tham chiếu. | Bạn kỳ vọng quét 3D sẽ loại bỏ hoàn toàn công việc CAD và đo đạc. | | Nâng cấp máy in | Nâng cấp giải quyết một hạn chế đã xác định rõ. | Bạn nâng cấp chỉ vì ai đó trên mạng nói máy nào cũng cần. |
Một số công cụ và đối tác tôi sử dụng trong thực tế
_Thông báo tiếp thị liên kết: Một số liên kết dưới đây là liên kết tiếp thị hoặc đối tác. Nếu bạn mua hàng qua đó, tôi có thể nhận hoa hồng mà bạn không phải trả thêm phí. Tôi giới thiệu chúng khi phù hợp với quy trình thực tế đang được đề cập._
Sợi nhựa COEX 3D
Vật liệu có chất lượng đồng đều giúp xử lý lỗi dễ hơn vì loại bỏ thêm một yếu tố chưa biết trong quy trình.
Dùng mã 3DPRINTINGBYKEVIN để được giảm 15%.
Truy cập COEX 3D →
Creality
Nếu đang so sánh máy in hoặc máy quét, hãy bắt đầu từ khả năng thực sự cần thay vì chỉ mua theo bảng thông số.
Khám phá Creality →
3DMakerpro
Quét 3D trở nên hữu ích khi hình dạng vật thể thực và hình học tham chiếu thường xuyên xuất hiện trong quy trình thiết kế.
Khám phá 3DMakerpro →
Sở hữu máy in khác với hiểu máy in
Bạn có thể học cách điều khiển cơ bản một máy in hiện đại nhanh đến bất ngờ.
Nhưng hiểu chiếc máy cần nhiều thời gian hơn.
Bạn học cách nhận ra âm thanh khi máy hơi bất thường, phát hiện dòng nhựa đùn không đúng và nhận biết góc bị cong vênh trước khi cả chi tiết hỏng.
Bạn cũng bớt sợ thất bại hơn nhiều.
Một lần in hỏng không còn đồng nghĩa với:
“Máy in của tôi hỏng rồi.”
Mà trở thành:
“Có gì đó đã thay đổi. Giờ hãy tìm xem đó là gì.”
Có lẽ đây là điều giá trị nhất mà 1.000 giờ ấy mang lại.
Kiểm tra nhanh kiến thức
1. Điều gì quan trọng hơn việc tìm một thiết lập cắt lớp hoàn hảo?
Xây dựng một hệ thống có thể lặp lại ổn định, bao gồm chất lượng mô hình, hiệu chuẩn, tình trạng sợi nhựa, chuẩn bị bàn in, hướng đặt mẫu, lựa chọn vật liệu, bảo dưỡng và thử nghiệm.
2. Vì sao không nên thay đổi nhiều thông số cùng lúc?
Vì ngay cả khi bản in tiếp theo thành công, bạn có thể không biết thay đổi nào đã giải quyết vấn đề. Mỗi lần chỉ thay đổi một yếu tố đáng nghi giúp việc xử lý lỗi mang lại kiến thức hữu ích.
3. Tăng infill có luôn là cách tốt nhất để làm bản in chắc hơn?
Không. Số lớp thành, vật liệu, hướng lớp in, gân, góc bo, phụ kiện cơ khí và hình dạng hợp lý hơn có thể cải thiện độ bền sử dụng hiệu quả hơn.
4. Cần làm gì trước một lần in dài?
Xác định rủi ro lớn nhất, kiểm tra tình trạng nhựa và bàn in, xem lại hướng đặt mẫu cùng kết quả cắt lớp, đồng thời thử trước các kích thước hoặc đặc điểm quan trọng nếu khả thi.
Câu hỏi thường gặp
Kỹ năng in 3D quan trọng nhất với người mới là gì?
Học cách chẩn đoán bản in thay vì thay đổi thông số ngẫu nhiên. Chất lượng lớp đầu, tình trạng sợi nhựa, nhiệt độ, hướng đặt mẫu và hình dạng mô hình là những điểm nên bắt đầu.
Máy in 3D đắt tiền hơn có đồng nghĩa với ít in hỏng hơn?
Phần cứng tốt và tự động hóa có thể tăng độ ổn định, nhưng không loại bỏ được việc bảo quản vật liệu kém, thiết kế hình học chưa tốt, hướng in sai, linh kiện mòn hoặc thông số không phù hợp. Quy trình vẫn rất quan trọng.
Làm thế nào để tăng độ bền cho chi tiết in 3D dùng thực tế?
Hãy bắt đầu từ hướng tải và hình dạng. Sau đó đánh giá số lớp thành, hướng lớp in, vật liệu, góc bo, gân, chi tiết liên kết, chi tiết cấy, nhiệt độ in và infill trong tổng thể thiết kế.
Sai lầm phổ biến nhất khi xử lý lỗi là gì?
Thay đổi quá nhiều thứ cùng lúc. Bạn có thể tình cờ tạo ra bản in tốt mà không hiểu nguyên nhân thất bại trước đó.
In 3D tốc độ cao có đáng không?
Có, khi máy, vật liệu, hình dạng và yêu cầu chất lượng cho phép. Nhưng thước đo có ý nghĩa là thời gian để có sản phẩm hoàn thiện đạt yêu cầu, không phải tốc độ quảng cáo cao nhất.
Lời kết: Máy in chưa bao giờ là tất cả
Nếu có thể quay lại những tuần đầu học in 3D, có lẽ tôi sẽ dành ít thời gian hơn để tìm thông số hoàn hảo.
Tôi sẽ dành nhiều thời gian hơn để hiểu vì sao nhựa lại có những biểu hiện như vậy.
Tôi sẽ đo đạc nhiều hơn.
Tôi sẽ ghi lại những lần in thành công.
Tôi sẽ chỉ thay đổi từng yếu tố một.
Tôi sẽ nghĩ đến hướng lớp in trước tỷ lệ infill.
Và tôi sẽ học CAD theo hướng thiết kế chi tiết dùng thực tế sớm hơn nhiều.
1.000 giờ không dạy tôi cách tránh mọi thất bại.
Chúng dạy tôi cách biến thất bại thành điều hữu ích.
Đó là lúc in 3D trở nên thú vị hơn nhiều.
Chiếc máy không còn tạo cảm giác khó đoán.
Nó trở thành một công cụ.
Bạn có chi tiết cần in hoặc thiết kế?
Nếu có chi tiết nhựa bị gãy, giá đỡ tùy chỉnh, nguyên mẫu, linh kiện ngừng sản xuất, bản phác thảo sơ bộ hoặc dự án sản xuất số lượng nhỏ, hãy gửi thông tin cho tôi.
Tôi có thể giúp xác định bước tiếp theo hợp lý nhất: sửa tệp, thiết kế lại chi tiết, làm nguyên mẫu hay chuyển thẳng sang in.
Gửi thông tin dự án của bạn
Đến lượt bạn: Bài học nào khiến bạn mất nhiều thời gian nhất khi học in 3D? Đó là độ bám lớp đầu, nhựa ẩm, kết cấu đỡ, hiệu chuẩn, CAD hay điều hoàn toàn khác? Hãy chia sẻ trong phần bình luận, vì có thể ai đó cũng đang vật lộn với đúng vấn đề ấy.
Kevin Meyer
Xem tiểu sử đầy đủ Xem tiểu sử đầy đủ
Để lại bình luận Hủy trả lời
Địa chỉ email của bạn sẽ không được công khai. Các trường bắt buộc được đánh dấu *
Nhập nội dung tại đây...
Tên*
Email*
Trang web
Lưu tên, email và trang web của tôi trong trình duyệt này cho lần bình luận tiếp theo.
Về đầu trang
Đang tải