Dialing In 3D✕
Trang chủ Bài viết Keepsake Athletics Cửa hàng Giới thiệu Liên hệ Giỏ hàng
Dialing In 3D
Chuyển đến nội dung
Trang chủ› Bài viết›Khắc phục sự cố
Khắc phục sự cố
Dialing In 3D · Ngày 29 tháng 6 năm 2026 · 17 phút đọc
Sớm hay muộn, người dùng máy in 3D cũng cần một tài liệu hướng dẫn khắc phục sự cố đáng tin cậy. Mô hình trông hoàn hảo trong phần mềm cắt lớp có thể bị cong vênh, kéo tơ khi in, hoặc thậm chí không thành hình. Điều này xảy ra với cả người mới lẫn người có kinh nghiệm — và gần như luôn có cách khắc phục khi xác định đúng vấn đề.
Hướng dẫn này tổng hợp các lỗi in FDM phổ biến nhất, sắp xếp theo dấu hiệu để bạn nhanh chóng tìm ra nguyên nhân và áp dụng giải pháp phù hợp. Không sa đà vào thuật ngữ, bài viết tập trung vào nguyên nhân rõ ràng, cách xử lý thực tế và con đường ngắn nhất để có bản in thành công.
Vừa mua chiếc máy in đầu tiên? Hãy bắt đầu với Hướng dẫn in 3D cho người mới trước khi tìm hiểu sâu hơn, hoặc tham khảo Những máy in 3D tốt nhất cho người mới năm 2026 nếu bạn vẫn đang chọn máy.
Cách sử dụng hướng dẫn khắc phục lỗi in 3D
Trước khi đi vào từng lỗi cụ thể, một quy trình chẩn đoán nhanh sẽ giúp tiết kiệm thời gian:
Tự hỏi: Điều gì đã thay đổi kể từ lần in thành công gần nhất? Thay sợi nhựa, đổi cấu hình cắt lớp, chuyển máy sang phòng khác hay thay đầu phun — thay đổi đó thường chính là nguyên nhân. Nếu không thay đổi gì, hai thủ phạm khó nhận biết phổ biến nhất là sợi nhựa hút ẩm khi để ngoài không khí, hoặc đầu phun dần bị mòn hay tắc một phần.
Tự hỏi: Lỗi xuất hiện ngay ở lớp đầu tiên hay về sau?
- Hỏng ngay lớp đầu tiên → vấn đề hiệu chuẩn hoặc bề mặt bàn in
- Ban đầu in tốt, sau đó mới hỏng → vấn đề nhiệt như cong vênh, nhiệt lan ngược lên vùng cấp nhựa, hoặc vấn đề hình học như phần nhô ra và kết cấu đỡ
Tự hỏi: Lỗi xảy ra liên tục hay lúc có lúc không? Lỗi lặp lại đều đặn thường liên quan đến cài đặt. Lỗi xuất hiện thất thường thường liên quan đến chất lượng hoặc độ ẩm của sợi nhựa.
Hãy dùng ba câu hỏi này để khoanh vùng vấn đề trước khi chọn cách khắc phục.
1. Mẫu in không bám bàn
Dấu hiệu: Lớp đầu tiên không bám, sợi nhựa bị đầu phun kéo theo, hoặc mẫu in bật khỏi bàn ngay trong vài lớp đầu.
Nguyên nhân: Khả năng bám bàn kém là lỗi in 3D phổ biến nhất ở người mới. Các nguyên nhân thường gặp gồm bề mặt bàn bẩn, Z-offset không đúng khiến đầu phun cách bàn quá xa, nhiệt độ bàn không phù hợp hoặc bàn in không cân bằng.
Cách khắc phục:
Vệ sinh bề mặt bàn trước tiên. Dấu vân tay, dầu từ tay và cặn của lần in trước đều cản trở độ bám. Lau tấm bàn in bằng cồn isopropyl nồng độ từ 70% trở lên trước mỗi lần in và để khô hoàn toàn.
Kiểm tra Z-offset. Đầu phun cần đủ gần để ép nhẹ lớp đầu tiên lên mặt bàn; nếu quá xa, nhựa sẽ không bám. Giảm Z-offset từng bước 0,05 mm cho đến khi các đường nhựa ở lớp đầu phẳng và hơi bị ép xuống, thay vì tròn và tách rời nhau.
Kiểm tra nhiệt độ bàn in. Mỗi vật liệu cần mức nhiệt khác nhau:
- PLA: 50–60°C
- PETG: 70–85°C
- ABS: 90–110°C, cần buồng in kín
- TPU: 40–60°C
Thêm vành bám brim cho mẫu khó in. Brim là phần nhựa bổ sung quanh chân mô hình, giúp tăng đáng kể diện tích tiếp xúc với bàn. Hãy bật tính năng này trong phần mềm cắt lớp khi in mô hình cao, mảnh, chi tiết có đáy nhỏ hoặc bất kỳ mẫu nào có diện tích tiếp xúc ở lớp đầu quá ít.
Thử chất hỗ trợ bám dính. Một lớp keo khô mỏng hoặc keo chuyên dụng cho in 3D trên bề mặt PEI sạch sẽ giúp những loại sợi khó bám giữ chắc hơn. Bộ keo khô Creality 3D Printer Glue Sticks được thiết kế riêng cho bàn in 3D, gồm 4 thỏi. Bôi lại giữa các lần in khi lớp keo đã mỏng đi.
2. Cong vênh
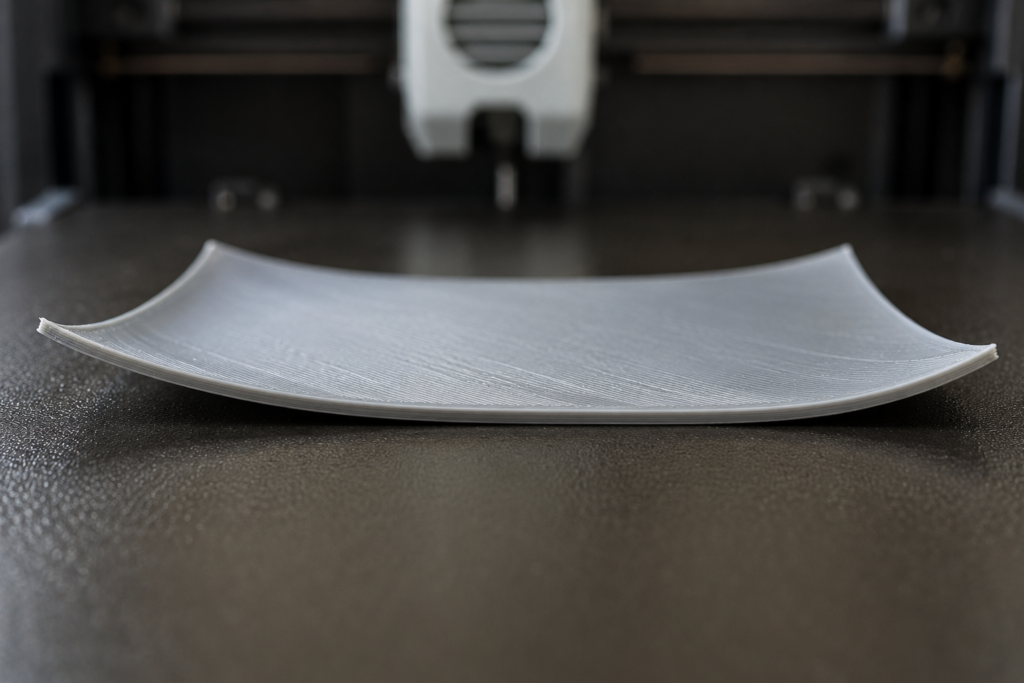
Dấu hiệu: Góc hoặc cạnh của mẫu nhấc khỏi bàn trong lúc in, đôi khi kéo bong cả mẫu. Lỗi thường bắt đầu xuất hiện sau 20–30 lớp, khi nhựa nguội và co lại.
Nguyên nhân: Cong vênh bắt nguồn từ sự co ngót do nhiệt. Nhựa co lại khi nguội, trong khi các góc nguội nhanh nhất nên bị kéo lên. Hiện tượng này đặc biệt nghiêm trọng với ABS, ASA và nylon, những vật liệu co ngót nhiều hơn PLA.
Cách khắc phục:
Tăng nhiệt độ bàn in. Bàn nóng hơn giúp các lớp dưới giữ nhiệt lâu hơn, giảm chênh lệch nhiệt độ giữa đáy và phần trên của mẫu. Hãy bắt đầu ở mức cao trong khoảng nhiệt độ được khuyến nghị cho sợi nhựa.
Tắt hoặc giảm quạt làm mát mẫu trong vài lớp đầu. Làm mát quá mạnh ở giai đoạn đầu làm tăng sốc nhiệt, dẫn đến cong vênh. Hầu hết phần mềm cắt lớp cho phép tắt quạt trong 3–5 lớp đầu; hãy sử dụng cài đặt này.
Thêm brim. Vành brim không chỉ tăng độ bám mà còn bổ sung vật liệu quanh chu vi mẫu, giúp chống lại lực kéo nhấc các cạnh. Riêng với ABS và ASA, brim gần như luôn là lựa chọn phù hợp.
Sử dụng buồng in kín. Đây là giải pháp đáng tin cậy nhất cho ABS và ASA. Buồng kín duy trì nhiệt độ môi trường quanh mẫu trong suốt quá trình in, giảm đáng kể chênh lệch nhiệt gây cong vênh. Bambu Lab P1S và dòng Creality K2 có buồng kín cũng vì lý do này.
Bật tấm chắn gió trong phần mềm cắt lớp. Nếu không có buồng kín, tính năng draft shield — in một vách mỏng quanh mô hình để chặn luồng khí — có thể hỗ trợ máy khung hở đặt trong phòng có gió hoặc luồng không khí lưu thông.
3. Kéo tơ
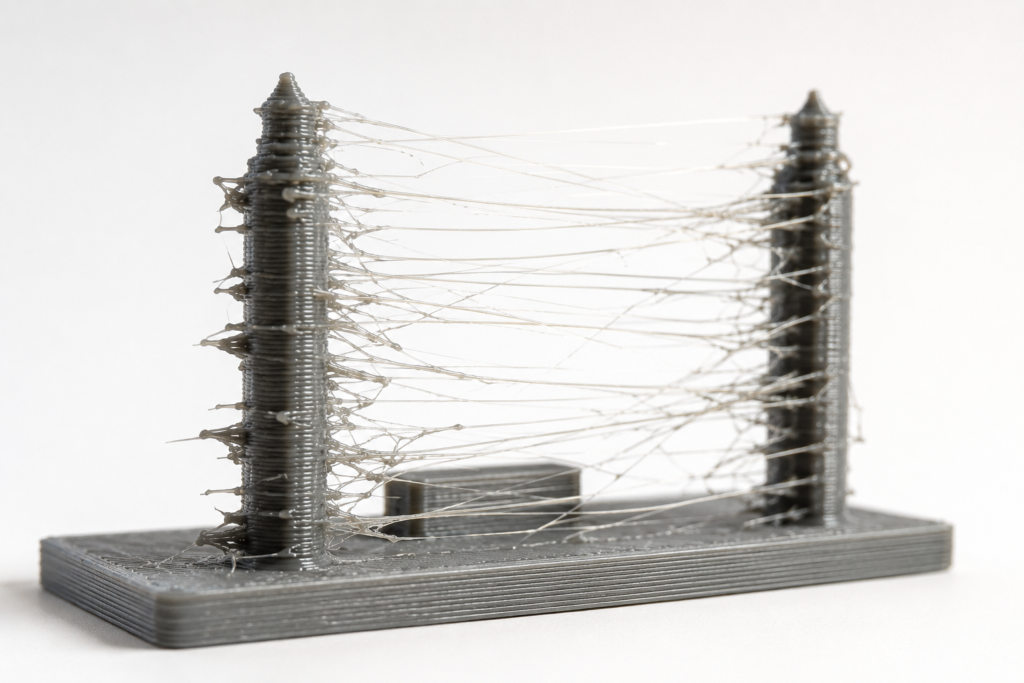
Dấu hiệu: Những sợi nhựa mảnh như tóc nối giữa các phần khác nhau của mẫu, dễ thấy nhất ở khoảng trống giữa các tháp, cột hoặc những chi tiết tách rời.
Nguyên nhân: Kéo tơ xảy ra khi nhựa nóng chảy rỉ khỏi đầu phun trong lúc di chuyển không đùn nhựa từ vùng này sang vùng khác. Ba nguyên nhân chính là nhiệt độ đầu phun quá cao, cài đặt rút nhựa chưa đủ xa hoặc đủ nhanh, và sợi nhựa bị ẩm.
Cách khắc phục:
Giảm nhiệt độ đầu phun. Giảm 5°C rồi thử lại. Nhiệt độ cao khiến nhựa chảy loãng hơn và dễ rỉ khi đầu phun di chuyển. PLA thường cho bản in ít tơ ở 190–210°C; nếu đang dùng mức cao hơn, hãy thử giảm xuống.
Tăng khoảng cách và tốc độ rút nhựa. Rút nhựa, hay retraction, kéo sợi nhựa ngược lại trong lúc đầu phun di chuyển để giảm áp lực. Với bộ đùn trực tiếp, phổ biến trên máy hiện đại, hãy bắt đầu với khoảng rút 0,5–1,0 mm ở tốc độ 35–45 mm/s. Với hệ Bowden, khoảng rút thường là 3–6 mm. Tăng từng bước nhỏ và in thử sau mỗi lần thay đổi.
Bật chế độ combing trong phần mềm cắt lớp. Combing đưa đầu phun đi qua vùng đã in thay vì băng qua khoảng trống. Nhờ đó, nhựa rỉ ra sẽ nằm trên phần ruột mẫu, khó nhìn thấy, thay vì tạo tơ giữa các chi tiết.
Sấy sợi nhựa. Độ ẩm là nguyên nhân gây kéo tơ thường bị bỏ sót. Sợi ẩm phát ra tiếng lách tách hoặc lụp bụp khi in, tạo bề mặt thô có bọt nhỏ và kéo tơ nhiều hơn rõ rệt so với sợi khô. Bảo quản cuộn đã mở trong túi kín có chất hút ẩm; nếu nghi sợi bị ẩm, hãy sấy bằng máy sấy sợi nhựa hoặc lò nhiệt thấp ở 45–65°C tùy vật liệu trong 4–8 giờ trước khi in.
4. Tách lớp, bong lớp
Dấu hiệu: Các lớp tách rời hoặc nứt rõ rệt, mẫu yếu và dễ gãy tại ranh giới giữa các lớp, bề mặt có khe hở giữa các lớp.
Nguyên nhân: Để bám chắc, mỗi lớp mới cần liên kết với lớp trước khi lớp đó nguội hoàn toàn. Lỗi có thể do nhiệt độ đầu phun quá thấp khiến nhựa không đủ nóng để kết dính, tốc độ in quá nhanh khiến các lớp chưa kịp hòa kết, chiều cao lớp quá lớn làm giảm độ chồng lấp, hoặc đùn thiếu nhựa.
Cách khắc phục:
Tăng nhiệt độ đầu phun. Thử tăng 5°C. Nhựa nóng hơn liên kết với lớp trước hiệu quả hơn, nhưng cần giữ nhiệt độ trong khoảng nhà sản xuất sợi nhựa khuyến nghị.
Giảm tốc độ in. In chậm hơn giúp mỗi lớp có thêm thời gian liên kết với lớp bên dưới. Thử giảm tốc độ 20–30% rồi kiểm tra.
Giảm chiều cao lớp. Nếu đang in lớp cao 0,3 mm, hãy thử 0,2 mm. Lớp mỏng hơn tăng độ chồng lấp và độ bền liên kết.
Kiểm tra tình trạng đùn thiếu nhựa. Nếu máy không đùn đủ vật liệu, các lớp sẽ mỏng và bám nhau kém. Xem phần đùn thiếu nhựa bên dưới.
Kiểm tra độ ẩm của sợi nhựa. Sợi ẩm khiến mẫu yếu dù các cài đặt khác phù hợp, vì hơi ẩm tạo những lỗ rỗng nhỏ giữa các lớp, làm giảm đáng kể độ bám.
5. Đùn thiếu nhựa
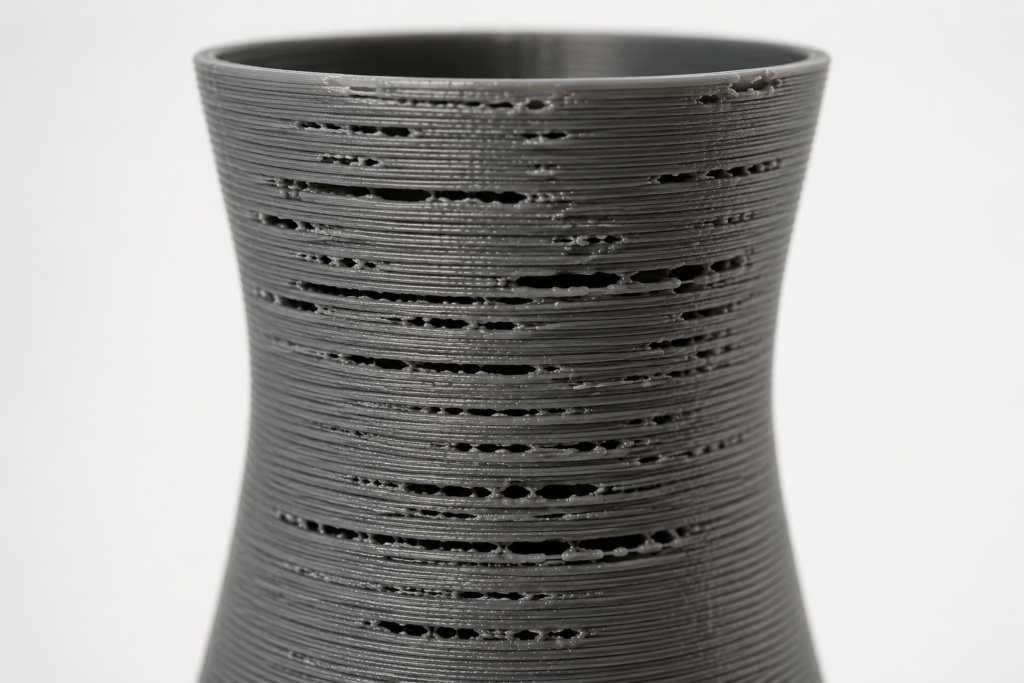
Dấu hiệu: Lớp in mỏng, yếu và có khe hở. Thành mẫu không kín hoặc mỏng đến mức nhìn xuyên qua. Bề mặt trên có khoảng trống. Mẫu trông loang lổ, thiếu vật liệu.
Nguyên nhân: Đùn thiếu nhựa nghĩa là máy không đưa ra đủ lượng sợi cần thiết. Nguyên nhân phổ biến gồm đầu phun tắc một phần, sợi bị bánh răng bộ đùn cào mòn, tốc độ in vượt khả năng làm nóng chảy nhựa của cụm hotend, hoặc cài đặt lưu lượng không đúng.
Cách khắc phục:
Kiểm tra tắc một phần. Nguyên nhân thường gặp nhất của tình trạng đùn thiếu kéo dài là đầu phun bị tắc một phần do nhựa cháy hoặc cặn tích tụ ở lỗ phun. Thực hiện cold pull, tức kéo nhựa ở nhiệt độ thấp, để làm sạch: làm nóng đầu phun đến nhiệt độ in, đẩy nhựa qua bằng tay, sau đó hạ xuống 90°C và kéo dứt khoát sợi nhựa ra. Đầu sợi kéo ra cần mang hình dạng lòng đầu phun, kèm theo cặn bẩn bám trong đó.
Tăng nhiệt độ đầu phun. Nhiệt độ cao hơn một chút giúp hotend làm chảy nhựa nhanh hơn, giảm nguy cơ thiếu nhựa khi in tốc độ cao.
Giảm tốc độ in. In càng nhanh, hotend càng phải làm chảy nhiều nhựa mỗi giây. Nếu không theo kịp, máy sẽ đùn thiếu. Hãy giảm tốc độ 20% và thử lại.
Kiểm tra lực ép của bộ đùn. Bánh răng bộ đùn cần bám chắc sợi nhựa để đẩy ổn định. Kiểm tra lực ép trên tay đòn bộ đùn và tăng nếu sợi đang trượt thay vì được đẩy qua.
Hiệu chuẩn bộ đùn bằng E-steps hoặc lưu lượng. Nếu máy luôn đùn thiếu ở mọi tốc độ, bộ đùn có thể chưa được hiệu chuẩn đúng: máy nhận lệnh đẩy 100 mm sợi nhưng thực tế đẩy ít hơn. Hiệu chuẩn E-steps với máy dùng Marlin hoặc lưu lượng với Klipper giúp điều chỉnh tình trạng này. Nhiều phần mềm cắt lớp hiện đại như OrcaSlicer đã tích hợp công cụ hiệu chuẩn lưu lượng.
6. Đùn thừa nhựa
Dấu hiệu: Bề mặt sần sùi, có cục nhựa, các góc chảy xệ. Vật liệu dư ở đầu đường in và đầu lớp. Mẫu trông phình to hoặc bị nhồi quá nhiều nhựa.
Nguyên nhân: Máy đùn quá nhiều sợi nhựa do lưu lượng được đặt quá cao hoặc bộ đùn đẩy nhiều vật liệu hơn mức phần mềm cắt lớp tính toán.
Cách khắc phục:
Giảm lưu lượng. Giảm thông số flow rate hoặc extrusion multiplier trong phần mềm cắt lớp từng bước 5% rồi thử lại. Mức 95% là điểm khởi đầu hợp lý nếu 100% gây đùn thừa.
Hiệu chuẩn bộ đùn. Tương tự lỗi đùn thiếu, bộ đùn hiệu chuẩn sai có thể đẩy quá nhiều hoặc quá ít nhựa. Hãy hiệu chuẩn để lượng đùn thực tế khớp với tính toán của phần mềm.
7. Phình chân voi
Dấu hiệu: Đáy mẫu bè ra, rộng hơn thiết kế, tạo một phần “chân” bằng nhựa thừa quanh vài lớp đầu.
Nguyên nhân: Đầu phun quá gần bàn hoặc nhiệt độ bàn quá cao khiến một hay nhiều lớp đầu tràn sang hai bên trước khi đông lại.
Cách khắc phục:
Tăng nhẹ Z-offset. Tăng từng bước 0,05 mm cho đến khi lớp đầu không còn bè ra. Nhựa chỉ nên được ép nhẹ, không bị tràn rộng.
Giảm nhiệt độ bàn. Bàn mát hơn giúp các lớp đầu đông lại nhanh hơn, hạn chế lan rộng. Thử giảm 5°C.
Giảm lưu lượng lớp đầu. Hầu hết phần mềm cắt lớp cho phép đặt lưu lượng riêng cho lớp đầu tiên. Giảm xuống 90–95% giúp bớt vật liệu và giảm phình chân mà không ảnh hưởng phần còn lại của mẫu.
8. Nhựa rối như mì sợi, mẫu bong khỏi bàn
Dấu hiệu: Mẫu bong khỏi bàn giữa chừng nhưng đầu phun vẫn tiếp tục đùn vào khoảng không, tạo thành một búi nhựa rối như mì spaghetti.
Nguyên nhân: Mẫu mất độ bám trong lúc in, do ngay từ đầu đã bám không đủ chắc hoặc độ bám giảm dần khi in. Đầu phun va vào mẫu cũng có thể làm mẫu bật ra.
Cách khắc phục:
Xử lý gốc rễ: độ bám bàn. Xem mục 1. Lỗi spaghetti gần như luôn là hệ quả của sự cố bám bàn không được phát hiện sớm.
Bật phát hiện lỗi bằng AI nếu máy hỗ trợ. Các máy như Creality SparkX i7 và Creality K2 Combo có camera AI phát hiện lỗi spaghetti theo thời gian thực và tự động tạm dừng, giúp tiết kiệm nhựa và thời gian.
Thêm brim và cân bằng lại bàn. Với mẫu liên tục bong giữa chừng, thêm brim kết hợp cân bằng lại bàn giải quyết được phần lớn trường hợp.
9. Lệch lớp
Dấu hiệu: Các lớp lệch nhau, trông như mẫu bị dịch ngang tại một thời điểm rồi tiếp tục được in từ vị trí mới. Độ lệch có thể tăng dần hoặc xuất hiện đột ngột.
Nguyên nhân: Đầu in hoặc bàn in bị trượt vị trí mà máy không nhận biết. Những nguyên nhân thường gặp là đai truyền quá lỏng hoặc quá căng, đầu phun va vào mẫu làm xê dịch, hoặc động cơ bước quá nóng và mất bước.
Cách khắc phục:
Kiểm tra độ căng đai. Đai cần căng vừa phải, chắc như dây đàn, không chùng nhưng cũng không căng đến mức kéo mạnh lên trục động cơ. Điều chỉnh đai ở cả trục X và Y.
Giảm tốc độ in. Gia tốc cao có thể khiến động cơ mất bước nếu máy vận hành vượt giới hạn ổn định. Hãy giảm tốc độ và gia tốc rồi thử lại.
Kiểm tra vết gờ đường nối lớp hoặc cục nhựa va vào đầu phun. Nhựa dư trên thành mẫu có thể mắc vào đầu phun khi nó đi qua và gây lệch lớp. Giảm cục nhựa do rút sợi bằng cách bật “wipe on retract”, tức lau đầu phun khi rút nhựa, hoặc giảm tốc độ rút nhựa.
Kiểm tra nhiệt độ động cơ bước. Mạch điều khiển động cơ bước quá nóng có thể gây mất bước. Nếu máy đặt ở nơi nóng, cần bảo đảm linh kiện điện tử được làm mát đầy đủ.
10. Tắc đầu phun
Dấu hiệu: Nhựa không ra hoặc chỉ ra một phần, sợi bị dồn lại và cào mòn tại bộ đùn, xuất hiện tiếng lụp bụp khi in.
Nguyên nhân: Cặn nhựa cháy, dị vật hoặc chuyển từ vật liệu nhiệt độ cao sang vật liệu nhiệt độ thấp mà không đẩy sạch nhựa cũ đều có thể làm tắc đầu phun.
Cách khắc phục:
Thử cold pull trước. Làm nóng đến nhiệt độ in, đẩy nhựa qua bằng tay, sau đó hạ xuống 90°C đối với PLA và kéo dứt khoát sợi ra. Lặp lại 2–3 lần. Đây là bước nên thử đầu tiên và xử lý được phần lớn trường hợp tắc nhẹ.
Thông bằng kim. Dùng kim thông đi kèm máy, vốn có ở hầu hết các mẫu máy, đưa từ dưới lên qua lỗ đầu phun khi đầu phun đang ở nhiệt độ in. Cách này xử lý tắc một phần mà không cần tháo cụm phun.
Thay đầu phun. Đầu phun bằng đồng thau là vật tư tiêu hao. Nếu cold pull và thông kim không hiệu quả, hãy thay mới. Các máy dùng đầu phun thay nhanh như Creality SparkX i7 có thể thực hiện thao tác này trong 3 giây. Đầu phun tiêu chuẩn có giá dưới 1 USD mỗi chiếc và nên được thay sau vài tháng nếu sử dụng thường xuyên.
Đẩy sạch bằng sợi nhựa nhiệt độ cao. Gia nhiệt đến mức tối đa an toàn, khoảng 280–300°C nếu thiết bị cho phép, rồi đẩy qua một loại sợi cứng như PETG hoặc ABS có thể giúp loại bỏ cặn PLA cháy bám trên thành đầu phun.
11. Phần nhô ra có chất lượng kém
Dấu hiệu: Phần nhô ra bị chảy xệ hoặc kéo tơ, mặt dưới của các bề mặt nằm ngang thô ráp. Góc nhô càng gần 90 độ, lỗi càng rõ.
Nguyên nhân: Khi in phần nhô, máy phải đặt nhựa lên khoảng không với rất ít sự nâng đỡ từ lớp dưới. Nếu làm mát không đủ, nhựa sẽ võng xuống trước khi đông lại.
Cách khắc phục:
Tăng làm mát mẫu. Cho quạt chạy tối đa tại phần nhô giúp nhựa đông lại trước khi chảy xệ. Hầu hết phần mềm cắt lớp cho phép đặt tốc độ quạt cao hơn riêng cho vùng này.
Giảm nhẹ nhiệt độ. Nhựa ít nóng hơn sẽ bớt lỏng và giữ hình dạng tốt hơn ở phần nhô. Thử giảm 5°C.
Giảm tốc độ in phần nhô. Di chuyển chậm hơn giúp mỗi đường nhựa có thêm thời gian nguội trước lượt tiếp theo. Hầu hết phần mềm cắt lớp có cài đặt riêng mang tên “overhang speed”.
Thêm kết cấu đỡ. Với góc nhô vượt 60–70 độ, thường vẫn cần kết cấu đỡ dù đã tối ưu cài đặt. Dùng hỗ trợ dạng cây cho mô hình có hình khối hữu cơ, vì dễ tháo và tốn ít vật liệu hơn.
12. Sợi nhựa bị ẩm
Dấu hiệu: Tiếng lách tách hoặc lụp bụp khi in, bề mặt thô, kéo tơ nhiều, nhựa đùn ra có bọt hoặc trông như xốp, độ bám giữa các lớp yếu trên toàn bộ mẫu.
Nguyên nhân: Các loại sợi hút ẩm như PLA, PETG, nylon và đặc biệt là TPU hấp thụ hơi ẩm trong không khí theo thời gian. Nước trong sợi chuyển thành hơi khi in, gây ra những dấu hiệu trên.
Cách khắc phục:
Sấy sợi nhựa. Máy sấy chuyên dụng là giải pháp tiện lợi nhất. Tác giả sử dụng và khuyến nghị Creality Filament Dryer, hỗ trợ PLA, PETG, ABS và TPU với khả năng kiểm soát nhiệt độ chính xác. Máy sấy thực phẩm ở nhiệt độ thấp, 45–65°C tùy vật liệu, cũng có hiệu quả và rẻ hơn máy chuyên dụng. Nhiệt độ theo từng vật liệu:
- PLA: 45–50°C trong 4–6 giờ
- PETG: 55–65°C trong 4–6 giờ
- ABS: 60–80°C trong 4–8 giờ
- Nylon: 70–80°C trong 8–12 giờ
- TPU: 45–55°C trong 4–6 giờ
Bảo quản đúng cách. Cuộn nhựa đã mở và để trên máy có thể hút ẩm chỉ sau vài ngày trong môi trường ẩm. Khi không sử dụng, cất sợi trong túi hoặc hộp kín khí có hạt hút ẩm silica gel.
Tra cứu nhanh lỗi in 3D: Sự cố → Nguyên nhân có khả năng cao nhất
| Sự cố | Nguyên nhân có khả năng cao nhất | Cách xử lý đầu tiên | | --- | --- | --- | | Không bám bàn | Bề mặt bẩn / Z-offset quá cao | Lau bằng IPA, giảm Z-offset | | Cong vênh | Nguội quá nhanh / không có buồng kín | Tăng nhiệt độ bàn, thêm brim | | Kéo tơ | Nhiệt độ quá cao / rút nhựa chưa đủ | Giảm 5°C, tăng rút nhựa | | Tách lớp | Nhiệt độ quá thấp / tốc độ quá cao | Tăng nhiệt độ, giảm tốc độ | | Đùn thiếu nhựa | Tắc một phần / sợi bị cào mòn | Cold pull, giảm tốc độ | | Phình chân voi | Z-offset quá thấp / bàn quá nóng | Tăng nhẹ Z-offset | | Nhựa rối spaghetti | Mất độ bám bàn | Cải thiện độ bám, thêm brim | | Lệch lớp | Đai lỏng / động cơ mất bước | Kiểm tra độ căng đai | | Tắc đầu phun | Cặn cháy / sợi nhựa không phù hợp | Cold pull, thay đầu phun | | Phần nhô kém | Làm mát không đủ | Tăng tốc độ quạt | | Mọi lỗi đột nhiên nặng hơn | Sợi nhựa ẩm | Sấy sợi 4–8 giờ |
Phòng ngừa: Tránh lỗi trước khi xảy ra
Cách khắc phục lỗi in 3D tốt nhất là không để lỗi xuất hiện. Những thói quen sau giúp ngăn ngừa phần lớn sự cố đã nêu:
Luôn sấy sợi mới trước một lượt in dài. Ngay cả cuộn còn niêm phong cũng có thể chứa hơi ẩm. Sấy 2 giờ trước một lượt in kéo dài nhiều giờ giúp tránh phần lớn lỗi liên quan đến sợi nhựa.
Vệ sinh tấm bàn trước mỗi lần in. Lau bằng cồn isopropyl chỉ mất khoảng 10 giây nhưng giúp ngăn phần lớn lỗi bám bàn.
Kiểm tra hiệu chuẩn lớp đầu mỗi khi thay đổi bất kỳ yếu tố nào. Thay sợi, thay đầu phun hay di chuyển máy — luôn kiểm tra Z-offset trước khi bắt đầu lượt in dài.
Bắt đầu bằng cấu hình cắt lớp đã được kiểm chứng, sau đó mới điều chỉnh. Xử lý đồng thời hai biến số, chẳng hạn sợi mới và cài đặt mới, khiến việc tìm lỗi khó hơn nhiều. Mỗi lần chỉ nên thay đổi một yếu tố.
Dùng sợi nhựa chất lượng. Sợi giá rẻ có đường kính thiếu ổn định có thể gây lỗi giống như sai hiệu chuẩn nhưng không thể khắc phục bằng cài đặt. Để xem các lựa chọn đã được thử nghiệm, hãy tham khảo hướng dẫn Sợi PLA tốt nhất cho người mới. Bambu Lab PLA là lựa chọn khởi đầu đáng tin cậy, chất lượng ổn định và hoạt động tốt trên các máy FDM hiện đại.
Lưu ý khắc phục lỗi theo từng máy
Mỗi dòng máy có những dạng lỗi riêng cần lưu ý:
Bambu Lab A1 Mini / P1S: Các máy này tự hiệu chuẩn trước mỗi lần in, tự động xử lý phần lớn vấn đề ở lớp đầu. Nếu lỗi xảy ra thường xuyên, hãy kiểm tra đầu phun và chất lượng sợi trước; hệ thống hiệu chuẩn đủ tin cậy để cài đặt hiếm khi là nguyên nhân trên máy Bambu được bảo dưỡng tốt. Xem bài Đánh giá Bambu Lab A1 Mini để biết cách thiết lập.
Creality Ender 3 V3 KE: Là máy khung hở chạy Klipper, KE có thể tận dụng các công cụ hiệu chuẩn tích hợp, đặc biệt là pressure advance để bù áp suất đùn và input shaping để giảm ảnh hưởng rung động, nhằm ngăn nhiều lỗi chất lượng trước khi xuất hiện. Xem bài Đánh giá Creality Ender 3 V3 KE để tham khảo mẹo thiết lập.
Creality SparkX i7: Camera AI phát hiện lỗi đặc biệt hữu ích với các lượt in nhiều màu kéo dài, khi lỗi spaghetti có thể làm lãng phí đáng kể vật liệu. Hãy bật tính năng này để phát hiện phần lớn trường hợp mẫu bong giữa chừng trước khi sự cố trở nên nghiêm trọng.
Câu hỏi thường gặp
Vì sao mẫu in liên tục hỏng ngay lớp đầu?
Lỗi lớp đầu gần như luôn bắt nguồn từ một trong ba yếu tố: bàn bẩn, Z-offset không đúng hoặc nhiệt độ bàn không phù hợp với sợi nhựa. Trước tiên, lau bằng IPA. Sau đó điều chỉnh Z-offset từng bước 0,05 mm đến khi lớp đầu phẳng và hơi được ép xuống. Cuối cùng, kiểm tra nhiệt độ bàn có đáp ứng yêu cầu vật liệu hay không. Xử lý ba yếu tố này giải quyết được phần lớn lỗi lớp đầu.
Vì sao mẫu in bị kéo tơ nghiêm trọng?
Nguyên nhân phổ biến nhất là nhiệt độ đầu phun quá cao và mức rút nhựa quá thấp. Trước tiên thử giảm 5°C; chỉ thay đổi này đã có thể xử lý phần lớn trường hợp. Nếu vẫn còn tơ, tăng khoảng cách và tốc độ rút nhựa. Nếu tình trạng đột nhiên nặng hơn bình thường, hãy nghĩ đến sợi ẩm và sấy trước lần in tiếp theo.
Vì sao sợi nhựa bị cào mòn hoặc bộ đùn phát tiếng cạch?
Hiện tượng cào mòn hoặc tiếng cạch thường cho thấy bánh răng đang gặm vào sợi thay vì đẩy sợi đi trơn tru. Nguyên nhân thường gặp là đầu phun tắc toàn phần hoặc một phần tạo áp lực ngược, tốc độ in quá cao khiến hotend không theo kịp, hoặc lực ép bộ đùn quá lớn làm hỏng sợi. Trước hết, kiểm tra tắc bằng thao tác cold pull.
Làm sao biết sợi nhựa bị ẩm?
Sợi ẩm thường phát ra tiếng lách tách hoặc lụp bụp khi in, khiến bề mặt thô hoặc có bọt, kéo tơ nhiều hơn bình thường và làm liên kết lớp yếu đi. Nếu đã loại trừ lỗi cài đặt mà chất lượng vẫn kém, hãy sấy sợi rồi thử lại.
Vì sao mẫu vẫn cong vênh dù dùng bàn gia nhiệt?
Điều này thường có nghĩa nhiệt độ bàn chưa đủ cao, quạt làm mát chạy quá mạnh ở các lớp đầu hoặc chênh lệch nhiệt giữa mẫu và không khí trong phòng quá lớn. Hãy tăng nhiệt độ bàn, tắt quạt trong 5 lớp đầu và thêm brim. Với ABS và ASA, buồng kín là giải pháp đáng tin cậy nhất; chỉ bàn gia nhiệt thường chưa đủ khi in hai vật liệu này trên máy khung hở.
Nên làm gì khi lượt in hỏng giữa chừng?
Trước hết, xác định nguyên nhân: mẫu bong khỏi bàn, đầu phun tắc hay các lớp bị lệch? Hiểu dạng lỗi sẽ giúp biết cần sửa gì trước khi thử lại. Cẩn thận gỡ phần in hỏng, vệ sinh lại bàn và xử lý nguyên nhân gốc rễ trước khi bắt đầu lượt mới. In lại khi chưa sửa lỗi chỉ khiến tốn thêm nhựa.
Bao lâu nên thay đầu phun?
Với đầu phun đồng thau tiêu chuẩn dùng để in PLA và PETG thường xuyên, nên dự kiến thay sau 3–6 tháng. Sợi có tính mài mòn như loại pha sợi carbon, phát sáng trong bóng tối hoặc pha kim loại làm đầu phun đồng thau mòn nhanh hơn nhiều, đôi khi chỉ sau vài trăm gram vật liệu. Nếu thường xuyên dùng những loại sợi này, hãy nâng cấp lên đầu phun thép tôi cứng hoặc đầu gắn ruby.
_Một số liên kết trong bài là liên kết tiếp thị liên kết. Nếu bạn mua hàng qua đó, chúng tôi nhận được một khoản hoa hồng nhỏ mà bạn không phải trả thêm chi phí. Khoản này giúp duy trì hoạt động của Dialing In 3D._
Về đầu trang
Dialing In 3D
Mẹo in 3D thực tế, đánh giá trung thực và hướng dẫn cho người mới.
Chính sách quyền riêng tư Công bố tiếp thị liên kết Khả năng tiếp cận Điều khoản & Điều kiện Liên hệ
© 2026 Dialing In 3D. Bảo lưu mọi quyền.